Qualifier un nouvel équipement de production pharmaceutique
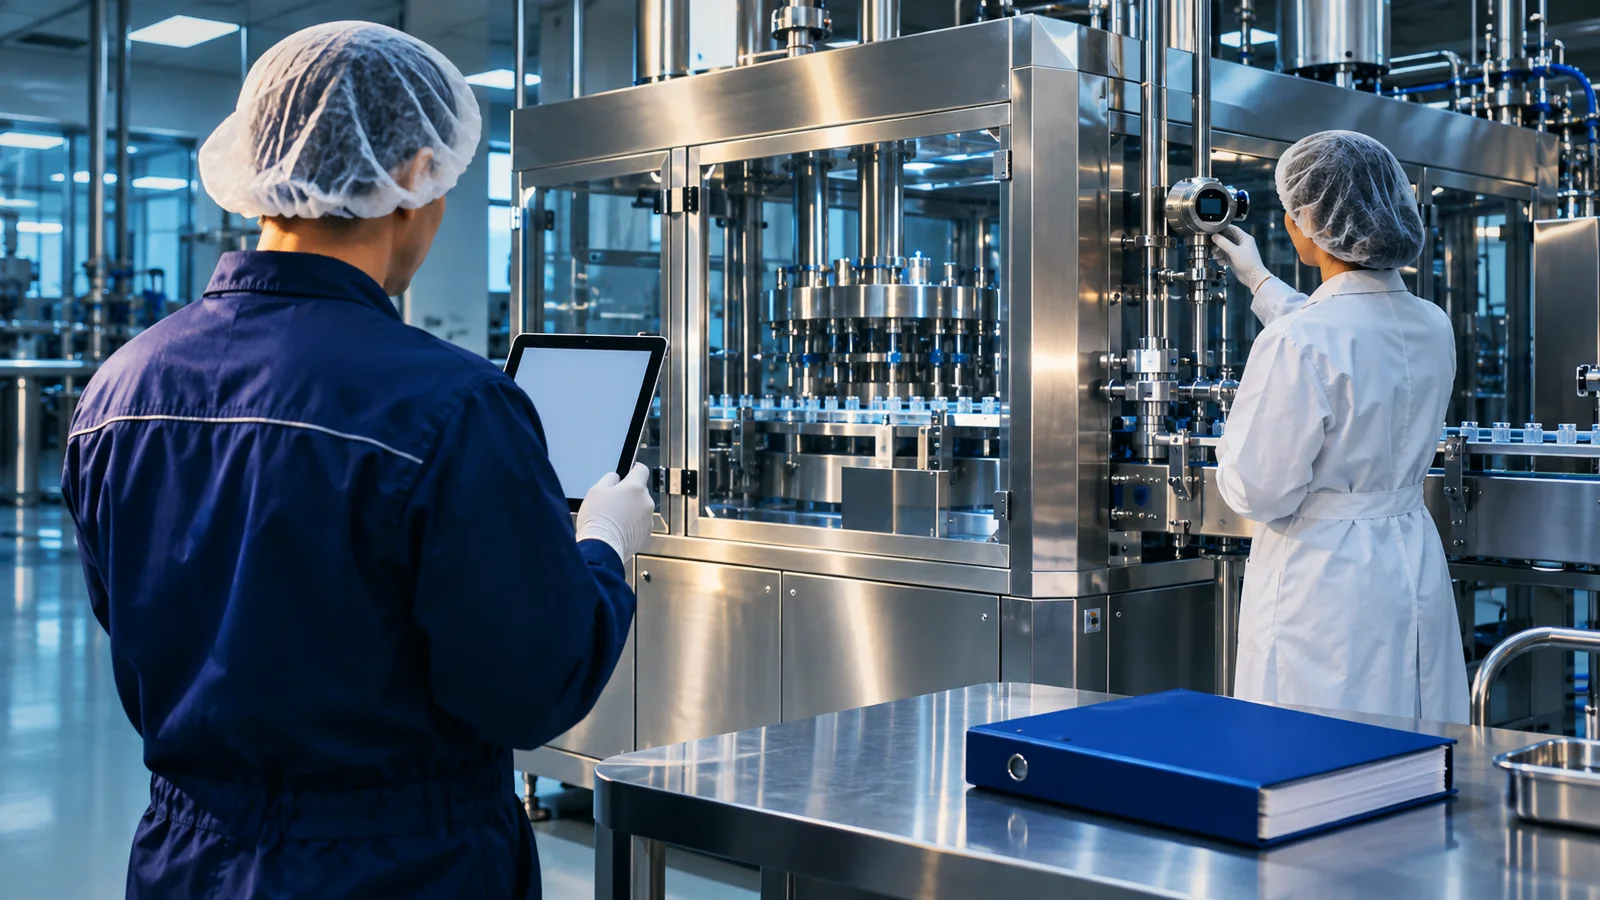
L’intervention de POMEX sur un site de production pharmaceutique.
Un nouvel équipement ne peut produire qu’une fois qu’on a prouvé qu’il est installé et qu’il fonctionne de façon reproductible.
Notre client devait qualifier une nouvelle machine dans les délais de son projet.
01. Contexte et problématique
Les enjeux du projet :
- un équipement critique pour la production, attendu à une date fixe ;
- plusieurs interlocuteurs : production, qualité, maintenance et fournisseur ;
- des exigences GMP et de validation des systèmes informatisés à respecter ;
- un dossier qui devait résister à une inspection.
02. Notre approche
POMEX a piloté l’ensemble du parcours de qualification :
- rédaction du cahier des charges utilisateur (URS) avec les services, en classant les exigences selon leur criticité ;
- analyse de risque (AMDEC) pour cibler les tests ;
- FAT chez le fournisseur, puis SAT sur site, avec suivi de chaque anomalie jusqu’à sa résolution ;
- qualifications d’installation, opérationnelle et de performance (QI, QO, QP) ;
- validation du système informatisé selon l’Annexe 11 et le 21 CFR Part 11.
03. Résultats
Un plan de qualification approuvé dès le départ a servi de fil conducteur à toutes les parties. Résultat :
- un équipement qualifié et mis en production dans les délais du projet ;
- un dossier complet et cohérent, prêt pour l’inspection ;
- des anomalies traitées avant la mise en service ;
- des paramètres critiques identifiés pour le suivi en routine.
Conclusion
Une qualification bien menée ne retarde pas un projet : elle sécurise sa mise en service.
En savoir plus sur notre expertise : Qualification & validation → · Assurance qualité GMP →